
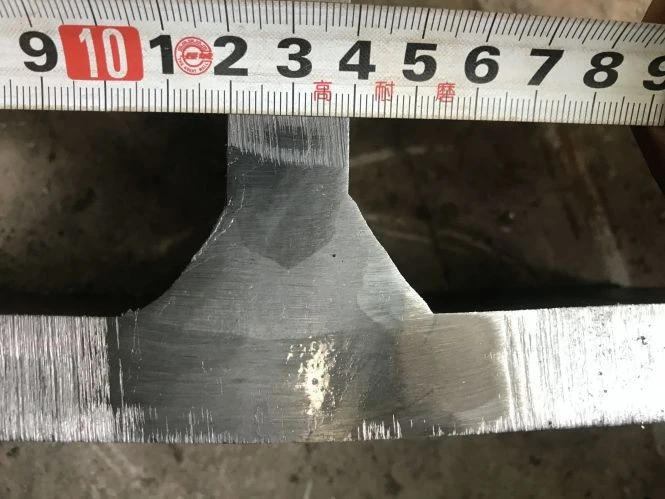

Makroskopické metalografické testování svarových spojů
Krycí metody svařování: ruční obloukové svařování, svařování v ochranné atmosféře plynu, svařování pod tavidlem, elektrické struskové svařování, třecí svařování, plazmové obloukové svařování, laserové svařování, pájení atd.
- Rychlé dodání
- Zajištění kvality
- Zákaznický servis 24/7
Představení produktu

Detekční rozsah
Krycí metody svařování: ruční obloukové svařování, svařování v ochranné atmosféře plynu, svařování pod tavidlem, elektrické struskové svařování, třecí svařování, plazmové obloukové svařování, laserové svařování, pájení atd.
Typy krytých spojů: tupý spoj, rohový spoj, spoj ve tvaru T{0}}, přeplátovaný spoj, svařovací spoj zástrčka/drážka, spoj svařený drážkou
Černé kovy: uhlíková ocel, legovaná konstrukční ocel, nerezová ocel, žáruvzdorná -ocel, nízko{1}}tepelná ocel, litina, ocel s vysokým obsahem manganu, slitiny na bázi niklu
Neželezné kovy: hliník a slitiny hliníku, měď a slitiny mědi, titan a slitiny titanu, slitiny hořčíku
Zkušební proces: vyhodnocení svařovacího procesu, ověření svařovacího materiálu/procesu, kontrola kvality svařovacího procesu, přejímka hotového svařovacího produktu, analýza poruch
Inženýrské komponenty: tlakové nádoby/skladovací nádrže, ocelové konstrukce, průmyslová potrubí, zařízení na větrnou energii, energetické kotle/turbíny, komponenty pro železniční dopravu, díly pro svařování v letectví, díly pro svařování strojírenských strojů
Testovací standard
GB/T 19869.1-2005 Metalografické zkoumání svarových spojů oceli, niklu a slitin niklu
GB/T 26951-2011 Metalografické metody a metody zkoušení tvrdosti pro svarové spoje
GB/T 226-2015 Metoda kyselé korozní kontroly makrostruktury a vad oceli
GB/T 13298-2015 Metoda zkoumání mikrostruktury kovů
GB/T 3375-2016 Terminologie svařování
JB/T 6061-2021 Testování magnetických částic na povrchové vady svarových spojů
JB/T 6062-2021 Penetrační zkoušky na povrchové vady svarových spojů
GB/T 6462-2005 Měření tloušťky kovových a oxidových povlaků metodou metalografické mikroskopie

Testovací položka
Stav naplnění drážky: Zkontrolujte, zda je uložená kovová výplň na kořeni a bočních stěnách drážky plná a zda úhel drážky odpovídá skutečnému svaru
Charakteristiky svarové housenky/návarové vrstvy: Určete, zda je uspořádání svarové housenky jednotné, zda je spojení mezivrstvy dobré a zda dochází k oddělení mezivrstvy
Geometrické rozměry spojů: změřte nadměrnou výšku, velikost svarového ramene, hloubku taveniny, šířku taveniny a velikost penetrace kořene, abyste zjistili, zda splňují konstrukční/standardní požadavky
Morfologie tavné linie: Zkontrolujte, zda je tavná linie (na křižovatce svarového švu a základního kovu/teplem ovlivněné zóny) souvislá, čistá a bez zkroucení/přerušení
Určete typ, umístění, velikost a rozložení vad a ohodnoťte je podle norem, pokrývající všechny typy makroskopických vad při svařování:
Vady typu fúze: neúplná penetrace (kořen/drážka), neúplná fúze (strana mezivrstvy/drážky/čára fúze)
Struskové vměstky/vměstky: mezivrstvové struskové vměstky, lineární struskové vměstky, blokové struskové vměstky, kovové vměstky
Typ póru: jednoduchý velký pór, hustý pór, jehlovitý pór, kořenový pór
Typ trhliny: trhlina ve středu svaru, trhlina tavné linie, trhlina v tepelně ovlivněné zóně, trhlina v kořenu, trhlina za studena/za tepla
Vady výlisku: svarová housenka, podříznutí, prohlubeň kořene, propálení, nadměrná/nedostatečná nadměrná výška, asymetrické nohy svaru
Jiné vady: segregační zóna, ochablost, smíšené defekty inkluzí a pórů
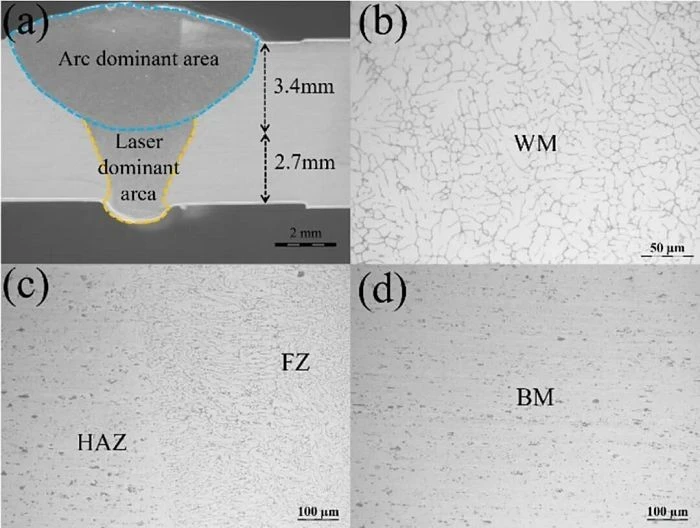
Identifikujte makroskopické hranice a morfologii každé oblasti spoje a určete dopad tepelného zpracování na organizaci:
Regionální rozdělení: Jasně rozlišujte rozsah zóny obecného kovu, tepelně ovlivněné zóny, tavné zóny a zóny svaru
Charakteristika tepelně ovlivněné zóny: Změřte celkovou šířku tepelně ovlivněné zóny, zkontrolujte, zda je rozložení hrubozrnné zóny (CGHAZ) a jemnozrnné zóny (FGHAZ) rovnoměrné a zda neexistují žádné místní oblasti, které jsou příliš široké/příliš úzké
Organizace zóny svaru: Sledujte jednotnost makroskopické organizace v zóně svaru, bez zjevných segregačních zón/volných oblastí
Lepení obecných kovů a spojů: Zjistěte, zda je spojení mezi základním kovem a oblastí svařování těsné, bez odlupování/mezer
Přizpůsobení svařovacích parametrů: Ověřte racionálnost svařovacího proudu, napětí, rychlosti svařování a dalších parametrů na základě hloubky natavení, šířky natavení a šířky tepelně ovlivněné zóny
Přizpůsobení svařovacího materiálu/drážky: Určete tavný efekt mezi svařovacím materiálem a základním materiálem a zda návrh drážky splňuje požadavky na tavení
Stanovení úrovně vad: Klasifikujte zjištěné vady podle odpovídajících norem a určete, zda je spoj kvalifikovaný
Ověření opakovatelnosti procesu: Odběr vzorků a testování součástí svařovaných po dávkách k určení stability a opakovatelnosti procesu svařování
byla založena v roce 2011. Jako národní společnost zabývající se špičkovými{1}}technologiemi uznaná Nejvyšším lidovým soudem provincie Zhejiang jako soudní ověřovací instituce pro kvalitu stavebního inženýrství se specializujeme na testování konstrukční výkonnosti a hodnocení bezpečnosti stavebních projektů, speciálního vybavení, komunikačních věží, elektromagnetických prostředí, velkých mostů a hodnocení bezpečnosti budov.
Společnost má více než 100 odborných a technických pracovníků, z nichž více než 90 % je držitelem různých středních a vyšších technických certifikátů. Vybavení kompletním testovacím zařízením v hodnotě více než 10 milionů RMB, naše obchodní působnost pokrývá celou zemi.